Artykuł sponsorowany
Jak geometria podłoża wpływa na trwałość gumowanej powierzchni w elementach przemysłowych
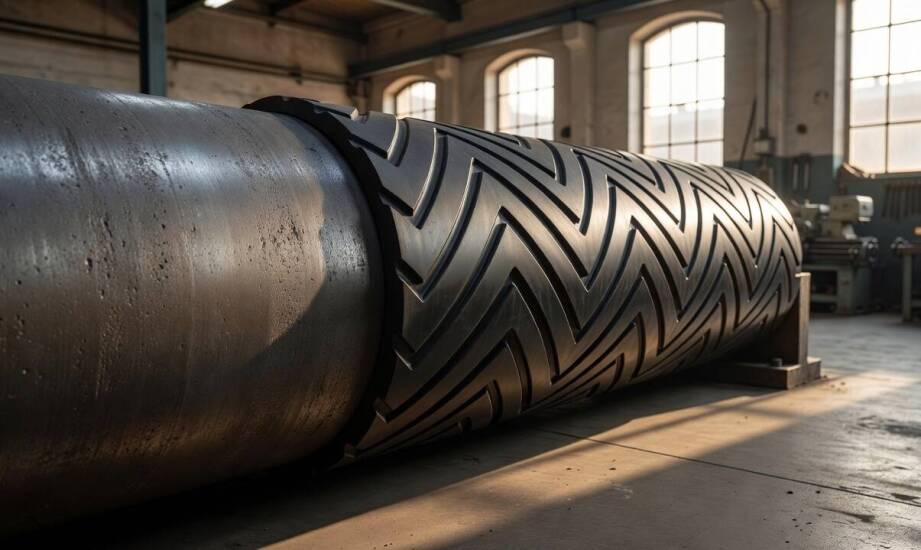
Ta sama mieszanka elastomerowa zachowuje się zupełnie inaczej na płaskiej płycie stalowej, a inaczej na detalu o skomplikowanych krzywiznach, ostrych krawędziach czy głębokich rowkach. Elementy maszyn przemysłowych rzadko mają idealnie regularną budowę. Na płaskich obszarach nałożona warstwa rozkłada naprężenia równomiernie. W przypadku detali o złożonej geometrii powstają silne, lokalne koncentracje naprężeń ścinających. To właśnie one najczęściej odpowiadają za przedwczesne odspajanie powłoki podczas intensywnej pracy w parku maszynowym. Zrozumienie wpływu kształtu podłoża na adhezję pozwala lepiej zaplanować procesy produkcyjne oraz naprawcze układów mechanicznych.
Przeczytaj również: Dlaczego pierwszy przelew z UK do Polski jest darmowy?
Jak chropowatość podłoża decyduje o zakotwiczeniu gumy?
Osiągnięcie trwałego wiązania wymaga odpowiedniego przygotowania samej struktury metalu przed nałożeniem powłoki. Chropowatość powierzchni uzyskiwana poprzez piaskowanie, śrutowanie lub szlifowanie znacząco zwiększa rzeczywistą powierzchnię styku materiałów. Taki zabieg technologiczny umożliwia mechaniczne zakotwiczenie mieszanki elastomerowej w mikroskopijnych nierównościach materiału bazowego. Sama struktura to jednak za mało, jeśli na metalowym detalu pozostaną jakiekolwiek zanieczyszczenia chemiczne.
Przeczytaj również: Zaskakujące połączenia smakowe w świecie słonych przekąsek!
Resztki smarów przemysłowych, rdza, opiłki czy pozostałości po wcześniejszej obróbce skrawaniem tworzą strefy o radykalnie obniżonej przyczepności. W tych osłabionych miejscach elastomer odrywa się nawet przy standardowych obciążeniach roboczych lub podczas wahań temperatury w hali. Prawidłowy ciąg technologiczny wymusza wieloetapowe odtłuszczanie, całkowite usunięcie tlenków i nadanie precyzyjnego profilu chropowatości. Dopiero po bezwzględnym potwierdzeniu czystości podłoża można bezpiecznie nałożyć środki adhezyjne łączące stal z polimerem.
Przeczytaj również: Jak prawidłowo przygotować urządzenie do oddania do serwisu naprawy?
Geometria elementu a konieczność modyfikacji krawędzi
Konstrukcja wielu podzespołów przemysłowych sprzyja kumulowaniu się niszczących sił na styku dwóch różnych materiałów. Ostre załamania i wąskie szczeliny generują podwyższone naprężenia, które pod wpływem obciążeń próbują oderwać elastyczną warstwę od sztywnej podstawy. Właśnie dlatego przed nałożeniem surowca stosuje się fazowanie krawędzi oraz tworzenie płynnych zaokrągleń o promieniach dostosowanych do przewidywanych sił ścinających. Złagodzenie ostrych przejść sprzętowych minimalizuje ryzyko pęknięć zmęczeniowych w strefie brzegowej detalu.
Zanim rozpocznie się docelowe gumowanie powierzchni, technolog zajmujący się procesem musi dokładnie przeanalizować rzeźbę metalowego rdzenia. W miejscach bardzo silnej krzywizny nierzadko stosuje się stopniowanie grubości nakładanej powłoki lub specjalne mieszanki przejściowe o pośredniej twardości. Zastosowanie elastycznych warstw buforowych zapobiega delaminacji podczas dynamicznych cykli pracy maszyny. Takie podejście inżynieryjne sprawdza się szczególnie przy odnawianiu wałów napędowych i rolek transportowych pracujących pod dużym naciskiem punktowym.
Wpływ bryły na wulkanizację i klejenie na zimno
Proces łączenia surowca bazowego z metalem przebiega różnie w zależności od wybranej technologii i samej wielkości bryły. Wulkanizacja na gorąco przeprowadzana pod wysokim ciśnieniem w prasach lub autoklawach tworzy silne wiązania chemiczne pomiędzy metalowym podłożem a polimerem. Zapewnia to stabilność złącza oraz podwyższoną odporność mechaniczną na agresywne środowisko pracy. Metoda termiczna wykazuje skuteczność przede wszystkim przy częściach o regularnych kształtach, które mieszczą się w komorach urządzeń grzewczych. Bydgoski zakład FORM-GUM dostosowuje procesy formowania i wytłaczania elementów technicznych ściśle do wymiarów oraz geometrii obrabianej partii materiału.
Aplikacja na zimno przy użyciu specjalistycznych środków wiążących to procedura często szybsza i mniej wymagająca sprzętowo. Niesie jednak za sobą niższą wytrzymałość na odrywanie w porównaniu z ciśnieniowo-termicznym procesem sieciowania gumy. Klejenie sprawdza się doskonale przy naprawach wielkogabarytowych konstrukcji bezpośrednio w terenie, gdzie nagrzewanie całego układu jest po prostu technicznie niewykonalne. Ostateczna ścieżka technologiczna zawsze stanowi inżynieryjny kompromis pomiędzy docelowym środowiskiem pracy, stopniem skomplikowania elementu oraz wymaganą trwałością powłoki.
Trwałe łączenie materiałów elastycznych ze stalą czy aluminium opiera się na ścisłych zasadach fizyki i chemii materiałowej. O sukcesie decyduje jednoczesna kontrola nad architekturą elementu, jakością chropowatej struktury i rygorem wybranej procedury spajania. Brak dbałości o detale na etapie oceny kształtu nieodwracalnie osłabia mechanikę gotowego złącza. Prawidłowo dobrane techniki modyfikacji powierzchni i łagodzenia krawędzi eliminują słabe punkty układu. Odpowiednie zharmonizowanie tych kilku parametrów pozwala osiągnąć długotrwałą stabilność części poddawanych ciągłym obciążeniom eksploatacyjnym.
Kategorie artykułów
Polecane artykuły

Jakie są zalety korzystania z usług profesjonalnego biura budowlanego przy przeglądach gazowych?

Jak balast wpływa na stabilność paneli na dachach skośnych?

Worki papierowe: kluczowe cechy, które wyróżniają je na rynku
